


- 解析钟罩阀芯的故障原因及消除方法
钟罩阀在硫磺制酸装置中是一台很关键的设备,主要作用是装置开车初期,让装置在保证尾吸达标排放的前提下,把每段的转化温度平稳的提起来,保证能胜利开车;超低负荷运行时能很好的稳住转化器每段的温度在最佳的范围内,为装置的操作空间提供了坚实的基础。这些重要的作用,都是通过调节钟罩阀芯的开度,快速直接放出适量的高温烟气与经过锅炉换热后的低温烟气混合,有效快速调节进转化器一段的烟气温度来实现。
从钟罩阀芯的结构和所处的极其恶劣工况环境下来看,某个环节处理不到位都会导致故障发生。一旦发生故障,整个系统负荷的调节空间将受到限制,有的被迫停机,有的甚至无法再次开机。因此对钟罩阀芯常见故障分析和消除就显得很重要和迫切。
故障一、阀芯金属底座硫化腐蚀严重,耐火浇注料整体掉落
产生的原因:这种故障的发生主要是阀座的凹槽设计太深,如(图1),阀芯整体长期置于凹槽内,低温烟气无法接触到金属底座,不能带走热量,温度长期维持高位,致使金属表面高温硫化不断剥离,强度不断下降,达到一定成度,保温钉首先无法支撑耐火浇注料的重量而整体掉落。若这种状况不及时干预任其发展,当焊缝硫化剥离完,整个阀芯也会掉落
消除的方法:用耐火砖或耐火浇注料把凹槽深度缩小,如(图2),让阀芯那怕在关闭状态,金属底座部分也要完全处在低温烟气能接触的空间。这样整个阀芯的工况会得到很好的改善,金属底座和保温钉就一直保持在低于硫化温度以下运行,保证了耐久性,同时也保证了耐火浇注料的长久牢固。
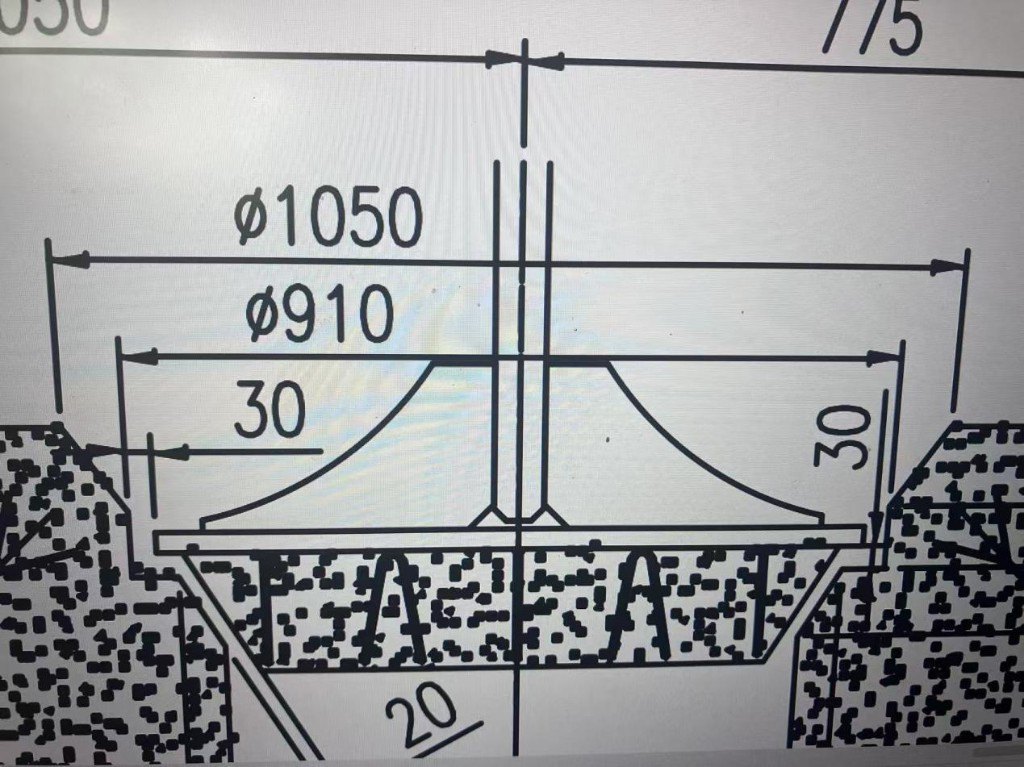
图1底座凹槽太深
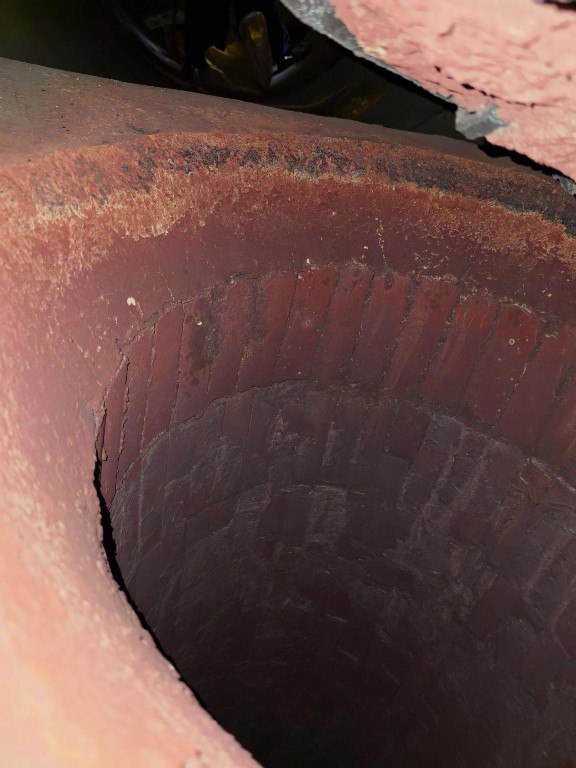
图2 砌耐火砖,耐火浇注料摸斜面
故障二、阀芯耐火浇注料渐进小范围脱落。
产生的原因:1、阀芯在浇注耐火浇注料之前,金属底座与耐火浇注料接触面和保温钉没做预处理或做得不够,在升温过程中,由于两种材料的热膨胀系数差异,保温钉会把耐火浇注料胀裂开,加上金属底座的膨胀进一步把裂缝扩大。在生产过程中,高温烟气会顺着裂缝往上串,直接接触保温钉使其不断硫化,硫化物会不断膨胀,裂缝就会不断扩大。随着时间的推移,这种现象会持续恶化,达到一定程度,耐火浇注料会逐渐脱离保温钉的束缚从外圆逐渐脱落;2、修复的阀芯,没有机会按照规范对耐火浇注料的保养周期、升温曲线执行,为了保证装置的快速开机,只有牺牲钟罩阀,在快速升温的过程中,耐火浇注料很容易就会开裂,这是修复的阀芯寿命短的主要原因;3、耐火浇注料外圆没有设置牢固的护圈。牢固的护圈会把裂缝控制在一定范围内,延长、甚至阻断恶化的进程,是所有缺陷导致的耐火浇注料脱落的最后一道防线,效果见(图7、8)所示。
消除方法:1、阀芯在浇注耐火浇注料之前,金属底座与耐火浇注料接触面刷一层薄的沥青漆,让金属底座和耐火浇注料在升温过程中互不影响;保温钉刷1mm左右厚的沥青漆,预留膨胀空间,不至于胀裂耐火浇注料,通过试验,效果很明显,如(图3、4)所示。2、修复的阀芯要提前预制金属底座,浇注好的耐火浇注料要按规范要求进行保养、升温合格后,再换到装置中投用,才能保证其使用寿命,方法和效果见(图5、6);3、护圈要选用与底座相同的材料,厚度10mm以上,里外焊接牢固后才能浇注耐火浇注料。
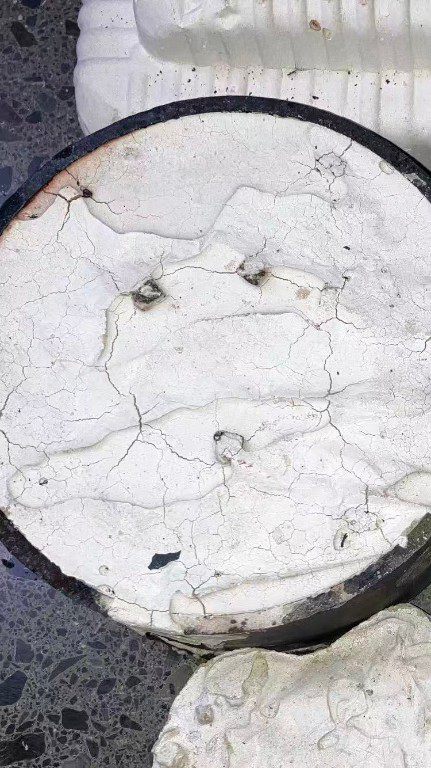
图3保温钉没做预处理经1200度烘烤后的效果
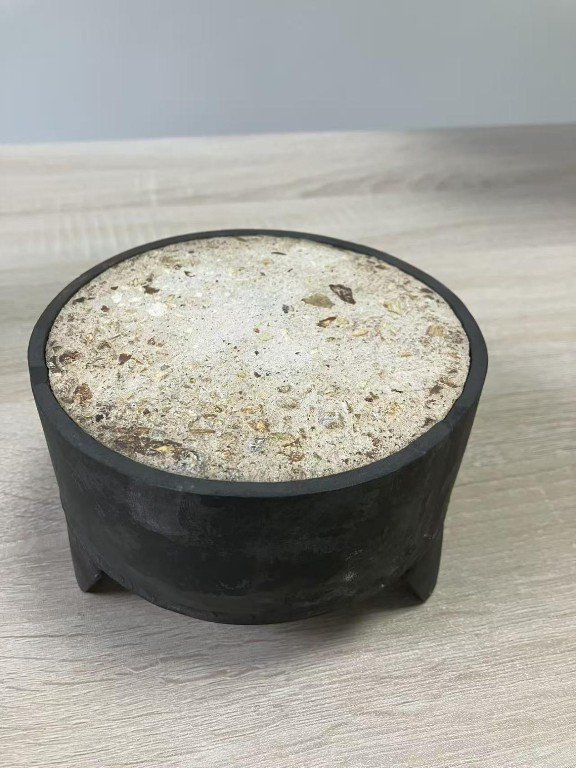
图4 保温钉做了预处理经1200度烘烤后的效果
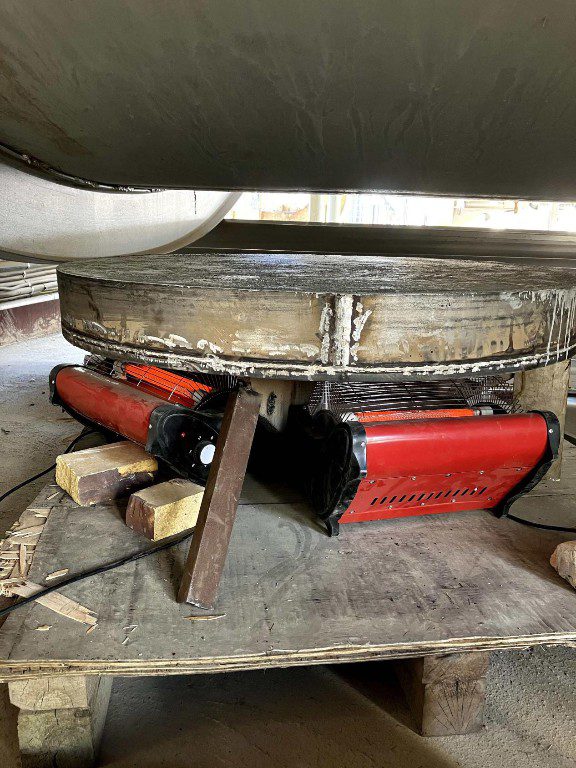
图5 阀芯修复预制烘烤
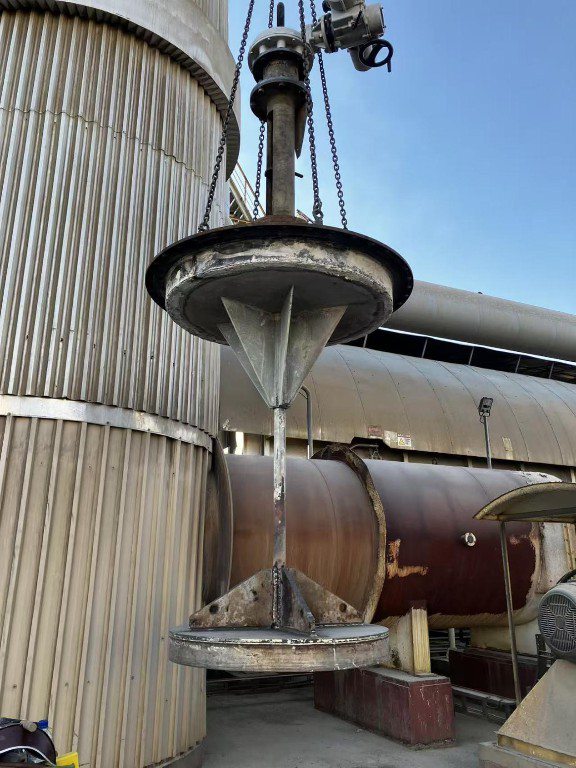
图6 装置短停更换阀芯
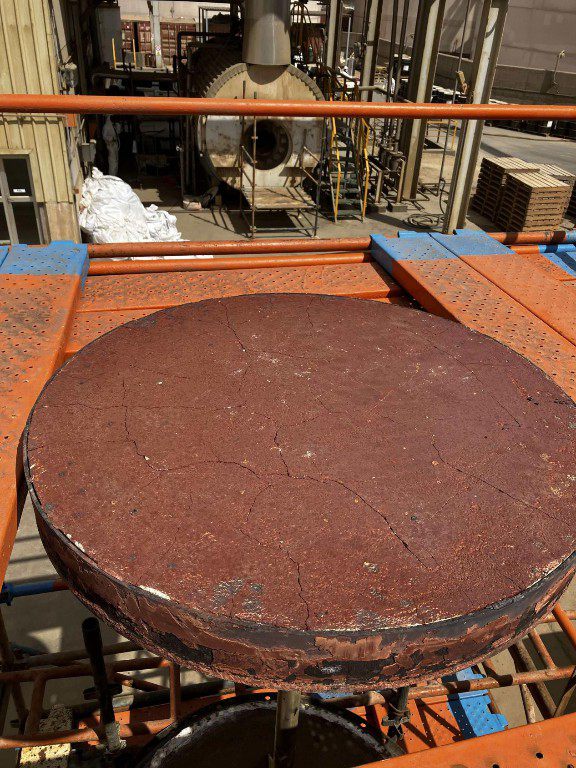
图7 有护圈的束缚裂缝不会再次扩大
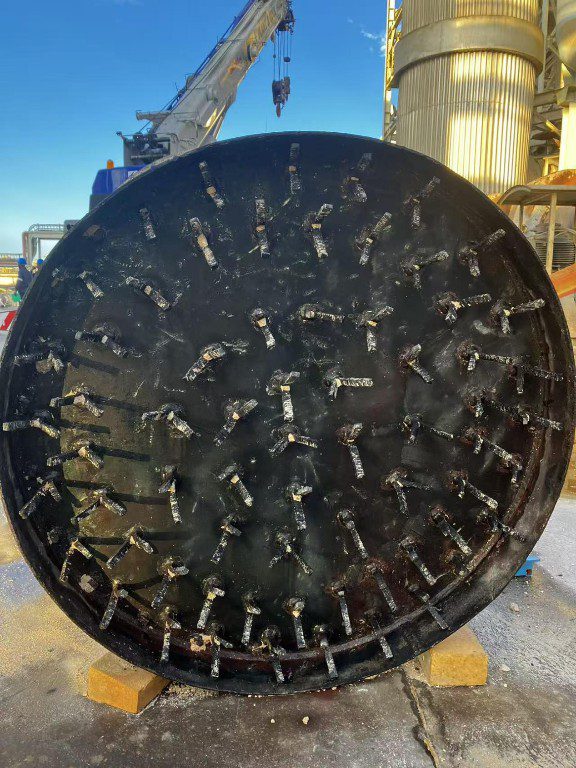
图8 运行3年后检查保温钉依然完好
故障三、阀芯关闭不到位,高负荷转化器超温。
产生的原因:阀座凹槽端面设计成平面,附近的耐火浇注料脱落时有概率会滞留在凹槽的端面上,需要全关闭时顶住阀芯无法下行,造成关不严甚至阀杆弯曲,让过多的高温烟气流出,使转化器温度在高负荷下无法控制,影响整个系统的生产。
消除方法:把阀座凹槽端面设计成锥面,结构见(图2),不给异物滞留的机会,就不会造成阀芯关不严的问题。